 English
 中文简体
 русский
 ПОЛУЧИТЬ ЦЕНУ
Новости отрасли
Дом / Новости / Новости отрасли / Опора оправки гидравлического трубогиба предотвращает утончение стенок
Труба, согнутая без внутренней опоры, имеет тенденцию слегка сплющиваться по внешнему радиусу и сморщиваться по внутреннему радиусу. Это искажение становится видимым в тот момент, когда толщина стенки падает ниже критического соотношения по отношению к радиусу изгиба. Внутри Гидравлический трубогиб Оправка — фигурный стержень, вставляемый в трубу перед гибкой — контролирует, насколько сильно деформируется поперечное сечение, когда труба проходит вокруг гибочной матрицы.
Шаровые сегменты оправки, соединенные вместе и расположенные сразу за точкой касания изгиба, поддерживают стенку трубы изнутри, когда она огибает матрицу. Трубогибочные машины, оснащенные жесткой оправкой, обеспечивают более малые радиусы изгиба без разрушения стенки трубы, в то время как машины, использующие оправку-заглушку или вообще не использующие оправку, обычно ограничиваются более мягкими радиусами изгиба, где поддержка стены имеет меньшее значение. При расположении шарика оправки слишком далеко от точки касания остается зазор, в котором стенка трубы теряет опору в середине изгиба, образуя плоское пятно, которое четко видно во время контроля после изгиба.
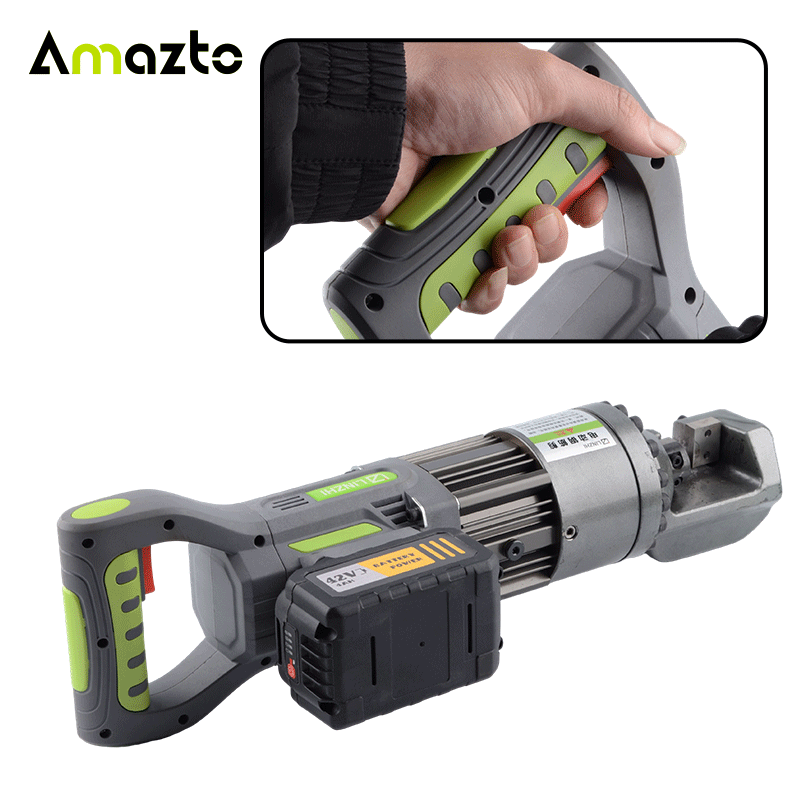
Гибочная матрица формирует внешнюю кривую трубы, а зачистная матрица прижимается к внутреннему радиусу, чтобы предотвратить образование складок при сжатии материала на этой стороне изгиба. Синхронизация этих двух штампов имеет такое же значение, как и само качество штампа: в гидравлическом трубогибе, когда зачистная матрица работает даже слегка в смещенном положении относительно точки касания гибочной матрицы, позволяет образовываться морщинам до того, как зачистная матрица успевает их разгладить, а как только складка начинается, давление ниже по потоку матрицы не может полностью удалить ее.
Материал трубы слегка пружинит после прекращения изгиба, а степень пружинения зависит от толщины стенки, сплава и скорости изгиба. Трубогибочные машины, в которых гидравлический цилиндр работает на чрезмерной скорости по дуге изгиба, как правило, вызывают большее изменение упругости между идентичными установками, поскольку более быстрый поток материала меняет структуру зерна под нагрузкой по сравнению с более медленной, контролируемой скоростью изгиба. Операторы, калибрующие новую установку штампа, обычно сначала выполняют тестовый изгиб при пониженной скорости цилиндра, измеряя полученный угол относительно заданного, а затем корректируют запрограммированный угол перегиба, чтобы компенсировать пружинение, наблюдаемое на производственной скорости.
Покупатели, оценивающие гидравлический трубогиб для работы с малым радиусом действия, обычно перед подтверждением заказа запрашивают данные по нескольким переменным:
На строительных площадках через одни и те же трубы прокладываются трубы разных диаметров. Гидравлический трубогиб полагайтесь на комплекты быстросменных штампов, а не на отдельные станки для каждого размера. Время переналадки напрямую влияет на ежедневную производительность, поскольку гибочная матрица, зачистная матрица и оправка должны одновременно соответствовать новому диаметру трубы, а не заменяться независимо. Трубогибочные машины, оснащенные стандартизированными точками крепления на комплектах штампов, значительно сокращают время переналадки по сравнению с машинами, требующими полной повторной калибровки после каждого изменения диаметра, и эта разница имеет значение на рабочих площадках, циклически перебирая трубы нескольких размеров за одну смену.
Если у вас есть какие-либо вопросы, пожалуйста, заполните контактную форму внизу страницы и свяжитесь с нами.
Обеспечить высококачественную продукцию для отечественных и международных клиентов.

 Предыдущий